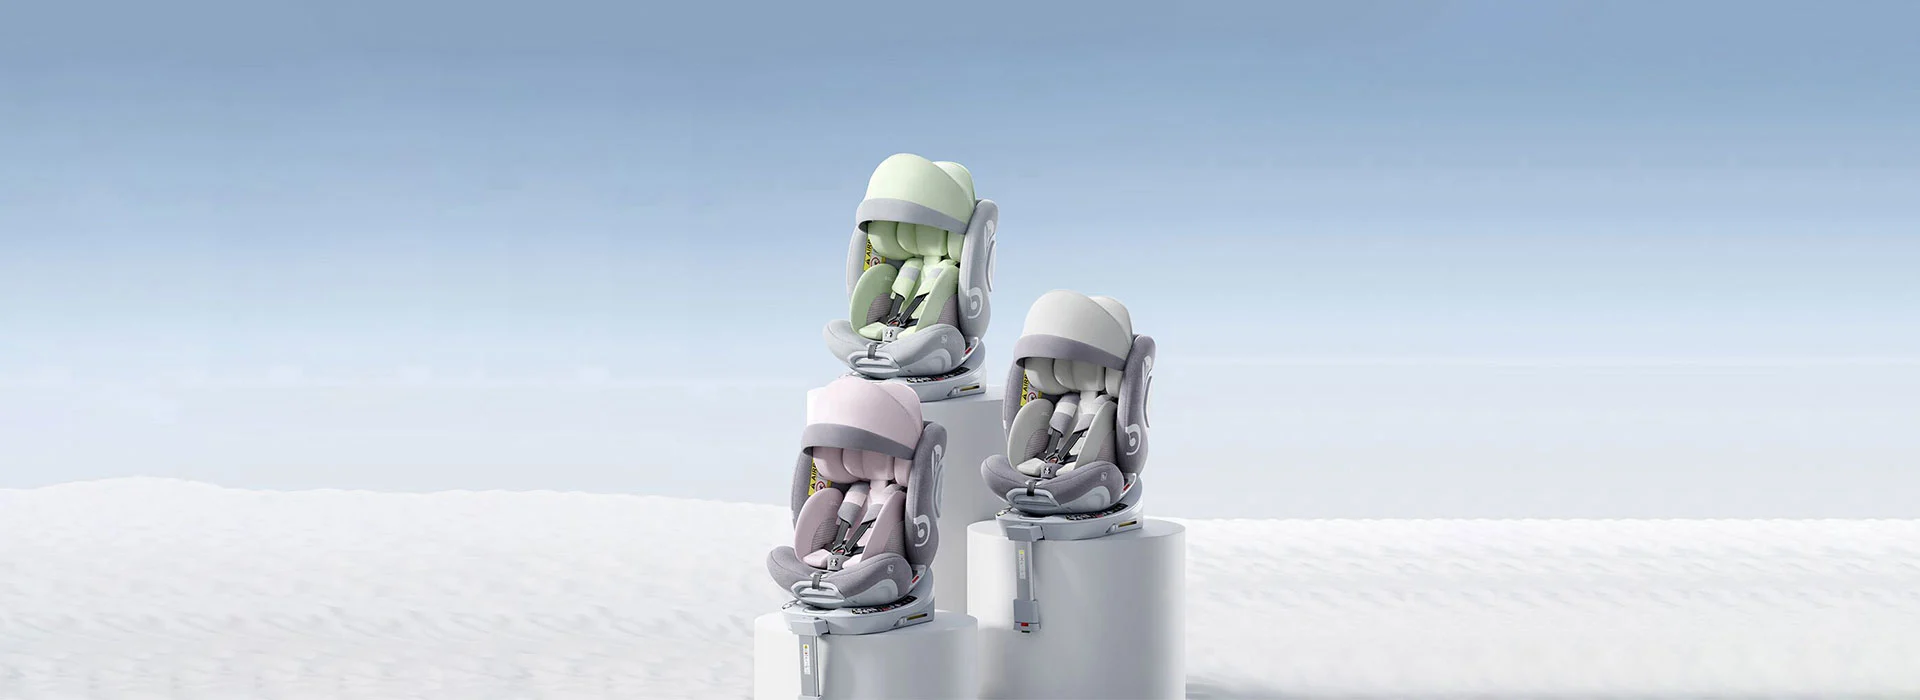
Amaitutako auto-eserlekuak ez du ia ezer oparitzen nola eraiki zen. Ehunak oskola ezkutatzen du, maskorrak markoa ezkutatzen du eta markoak eserlekuak haur bat babesten duen ala ez zehazten duten erabakiak ezkutatzen ditu. Beraz, hona hemen prozesu osoa, etapaz etapa, gure solairutik.
Erantzun azkarraHaurren auto-eserlekua bederatzi fasetan egiten da:diseinua eta laginaren berrespena, produktuaren garapena, moldeen fabrikazioa, oskola moldatzea, oihal-estalkiaren ekoizpena, muntaia, kalitatearen ikuskapena, ontziratu gabeko ekoizpenaren onespena eta paketatzea.. Kalitatea erabakitzen duten bi faseak erosleek inoiz ikusten ez dituztenak dira -moldeak egitea, hormaren lodiera eta zehaztasuna ezartzen dituena hurrengo unitate bakoitzerako, etaprobak, diseinuak benetan funtzionatzen duela frogatzen duena. Beste guztia exekuzioa da.
Galdetu jende gehienari nola egiten den autoko eserlekua eta muntaketa kate bat irudikatzen dute. Hori da istorioaren azken laurdena. Oskola bat muntatzera iristen den unean, bere segurtasun-errendimendua dagoeneko konponduta dago, moldeen diseinatzaile batek eta materialen aukerak aste batzuk lehenago erabakita.
Gida honek sekuentzia osoa ibiltzen du. Fase bakoitzean inportatzaile batek egiaztatu behar duena gehitu dugu, eserlekua eraikitzen duten urrats berberak direlako kalitatea babesten edo lasai kentzen den urratsak.
Zergatik fidatu gida honetan:Bewell-ek 2015az geroztik haurrentzako auto eserlekuak fabrikatzen ditu Ningbon. Kate osoa exekutatzen dugu barnean: I+G, moldeen diseinua eta fabrikazioa, putz eta injekzio moldaketa, josketa, muntaia, ikuskapena eta probak. Beheko bederatzi etapak gure ekoizpen-fluxua dira, ez diagrama generiko bat.
Eserleku bakoitza norentzat den erabakitzen hasten da. Altuera tartea, merkatua, prezio puntua, instalazio metodoa. 40 eta 150 cm bitarteko eserlekuak oinarri birakaria eta bost puntuko arnesa behar ditu. 125 cm-tik gorako booster batek ez du ez bata ez bestea behar. Aukera horiek blokeatzen dira inork ezer marraztu aurretik.
OEM proiektu baterako, horra iristen dira bezeroaren marrazkiak, erreferentzia-lagina edo laburpena. Gure ereduetarako, non produktu-taldeak zehazten du xedea eta zertarako ziurtatu behar duen merkatua. Zure merkatura zein mota egokitzen den ziur ez bazaude, gureautoko eserleku motei buruzko gidasorta osoa mapatzen du.
Erosleak egiaztatu beharko lukeena:xede-ziurtagiria fase honetan izendatzen dela, ez geroago. Garapena hasi ondoren merkatu bat gehitzeak berriro probatzea esan nahi du.
022. etapa: Produktuen garapena
Ingeniariek laburpena benetako egitura bihurtzen dute. Etapa honek karga-bideak ezartzen ditu: istripu-indarra nondik joango den eta zerk eramango duen. Errotazioaren aurkako metodoa hemen ere erabakitzen da: euskarri-hanka lurrari lotuta, edo goiko lokarri bat aingura bati lotuta. Aukera bakar horrek zehazten du amaitutako eserlekua zein autotan erabil daitekeen, horregatik bereizita estaltzen dugueuskarria hanka vs goiko tether.
Materialaren kalifikazioa ere hemen finkatzen da. Plastiko birjina %100 erabiltzen dugu. Birziklatutako materiala merkeagoa da eta ez da hain aurreikusteko portaera eraginpean, hau da, segurtasun-produktu baten merkataritza okerrekoa da.
033. etapa: Moldeen fabrikazioa
Hau da ia inork galdetzen ez duen etapa, eta gehien axola duena.
Moldea altzairu mekanizatutako tresna bat da. Behin existitzen denean, bertatik ateratzen den maskor bakoitzak bere geometria heredatzen du: hormaren lodiera, saihets-diseinua, tolerantziak. Ondo moztutako molde batek 200.000 maskor koherente sortzen ditu. Gaizki moztutako batek 200.000 maskor sortzen ditu puntu ahul berdinarekin.
Fabrikako solairutik — zergatik egiten ditugu gure moldeak
Molde-denda barnean edukitzea ez da dirua aurreztea. buruz dazuzentzeko abiadura. Probako plano bat izkina batean horma mehe batekin ateratzen denean, molde dendara joaten gara eta doitzen dugu. Tresneria azpikontratatzen duen fabrika batek arazoa deskribatu, tresna bidali, itxaron eta itxaron behar du.
Desberdintasun hori OEM lanetan agertzen da gehien. Ohitura pertsonalizatu batek ia beti behar ditu bizpahiru erreminta berrikuspen egokia izan aurretik. Etxean, hau da, egun. Outsourced, asteak dira aldi bakoitzean.
Erosleak egiaztatu beharko lukeena:galdetu hornitzaileak bere moldeak mozten dituen edo marrazkiak bidaltzen dituen. Zure berrikuspenak zein azkar mugituko diren aurreikusten du. Tresneria pertsonalizatutako lanetan kostu-lerrorik handiena ere bada - ikusi gureOEM gida.
044. etapa: Maskorra moldatzea
Orain plastikoa egitura bihurtzen da. Bi metodo exekutatzen ditugu, eta gama serio batek biak erabiltzen ditu.
Bi moldaketa metodoak, eta bakoitza zertarako erabiltzen den
Talka-energia xurgatzen eta zabaltzen duten pieza bakarreko oskol handiak
Ezta ere ez da hobea. Arazo desberdinak konpontzen dituzte, horregatik gure BW25 enblematikoek biak eserleku batean erabiltzen dituzte: putz-moldeatutako gorputza injekziozko egitura baten gainean. Konparazio tekniko osoa gurean dagomoldaketa azalpena.
Gure injekzio-tailerra. Bost injekzio-makina eta putz-moldeaketa bost makina shell lerroak ibiltzen dira.
Non eserleku merkeak merke egiten diren.Horma milimetro zati batean mehetzeak materiala aurrezten du unitate guztietan eta ikusezina da ehunaren azpian. Kargapean shell batek huts egiten duen tokian ere bada. Hormaren koherentzia ez da xehetasun bat, produktua da.
055. etapa: inoiz ikusten ez dituzun zatiak
Maskorra bakarrik ez da kotxeko eserlekua. Hainbat osagai sartzen dira estalkia egin baino lehen, eta bakoitzak lan bat du istripu batean.
Altzairuzko markoa.Gure eredu birakarien oinarrian eraikia. Kargapean biraketa-mekanismoa elkarrekin mantentzen du, beraz, biratze-blokeoa blokeoa izaten jarraitzen du.
Energia xurgatzen duen aparra.Apar zurruna oskoletan eta buru-hegoetan, kolpea xurgatzeko birrintzen duena. Hau ez da bezero batek sentitzen duen memoria-apar leuna; geruza hori erosotasuna da. Desberdintasuna azaltzen dugubultzatzaileen gida.
Bost puntuko arnesa eta bucklea.Arnesak talkaren indarra sorbalda eta aldakan zehar zabaltzen du. Helduentzako erraz ireki behar da giltza eta inoiz ez da bere kabuz ireki.
Ainguratzeko hardwarea.ISOFIX konektoreak, euskarri-hanka edo lokarria eta kakoa.
Istripu batean haur bat babesten duen guztia ezkutatuta dago eserlekua apalategi batera iristen den unean. Horregatik, paperak eta probak itxurak baino garrantzi handiagoa du.
066. etapa: Oihal-estalkiaren ekoizpena
Zorroak gure josten tailerrean diseinatu, moztu eta josten dira. Ehunak ondo itxura baino gehiago egin behar du. Ez da toxikoa izan behar haurraren larruazalean, bidai luzeetarako nahikoa transpiragarria izan behar du, kolorez egon behar du modu irregularrean desager ez dadin eta iraunkorra behin eta berriz garbiketa bidez.
Hemen ere bizi da OEM nortasun gehiena. Kolore pertsonalizatuak, logoen brodatuak eta etiketen diseinua hemen gertatzen dira, eta inork ez du tresna berririk behar, horregatik itxura pertsonalizatzea merkea da egitura aldaketa ez den bitartean.
077. etapa: muntaia
Maskorra, aparra, markoa, arnesa, bucklea, hardwarea eta estalkia produktu bakarrean biltzen dira. Muntaketa lan errepikakorra da, eta lan errepikakorra errore txikiak biderkatzen diren lekuan: apur bat gaizki bideratuta dagoen arnesa, konektore bat ez dago guztiz jarrita, etiketa bat eredu okerrean jarrita.
Muntaketa ona, beraz, sekuentzia eta egiaztapena da batez ere. Eserleku bakoitza ordena finko batean eraikitzen da, eta zati funtzionalak sartzen diren heinean probatzen dira, amaieran baino ez.
088. etapa: Saiakuntza eta ikuskapena
Bi gauza ezberdin gertatzen dira hemen, eta erosleek askotan nahasten dituzte.
Mota homologatzeko probakdiseinua segurua dela frogatzen du. Behin egiten da, aitortutako agintari batek, eta ziurtagiria sortzen du.Etengabeko ekoizpen-probakfrogatzen du gaur egun lerrotik irteten dena oraindik bat datorrela onartutako diseinu horrekin. Biak behar dira. Lehenengoa bakarrik duen lantegi batek bere egunik onenaren argazkia erakusten dizu.
Zer betetzen duen eserlekua probatzen den
Proba
Zer egiaztatzen duen
Egiturazko indarra
Interfazearen iraunkortasuna, bost puntuko arnesaren karga
Eragina
Aurrealdea, albokoa eta iraulketa
Materiala
Sukoitasuna, toxikotasuna, ROHS, REACH
Zerbitzu-bizitza
10.000+ biraketa- eta desmuntatze-zikloak
Ehuna
Koloreen iraupena, garbiketa iraunkortasuna
Hirugarrenen onespenaz gain, COP (ekoizpenaren adostasuna) egiaztapenak eta hutsegite-proba 1 egiten ditugu eraikitzen ditugun 5.000 eserleku guztietan. Gure onarpenak deskarga daitezkeen ziurtagiri gisa argitaratzen dira:BW25, BW15, etaBW26A R129/04. Estandar bakoitzak eskatzen duena gure atalean jasotzen daR129 gida.
099. etapa: Paketatzea eta bidalketa
Azken etapa komertzialki itxura baino garrantzitsuagoa da. Kotxeko eserlekuak handiak dira, beraz, bidaltzeko ordaintzen duzunaren zati handi bat airea da. Produktua nola moldatu eta kutxatuta dagoen erabakitzen du zenbat unitate egokitzen diren edukiontzi batean, eta horrek eserleku bakoitzeko kostua erosle gehienek espero dutena baino gehiago mugitzen du.
Geure kargatzean, atzealderik gabeko booster trinko batek 2.190 unitate inguru sartzen ditu 40HQ batean, eta bizkarralde handiko booster 518 ingurura sartzen dira. Edukiontzi bera, unitateak lau aldiz baino gehiago. Matematika apurtzen duguprezioen eta epeen gida.
Erosleak egiaztatu beharko lukeena:eskatu 40HQ bakoitzeko unitateak aurrekontuak alderatu aurretik. Unitateko prezioan irabazi txiki bat merkantzietan desagertu daiteke.
Non kalitatea benetan irabazi edo galtzen den
Bederatzi etapetatik gauza bat hartzen baduzu, hartu hau:ikusgai dauden etapak dira erabakigarri gutxien dutenak.Muntaketa eta paketatzea exekuzioa dira. Eserleku on bat arriskutsu batetik bereizten dena moldeak egitean, materiala aukeratzean eta probak egitean gertatzen da, amaitutako produktuan arrastorik uzten ez duten hiru fase.
Hori deserosoa da erosleentzat, esan nahi baitu ezin duzula auto-aulki bat manipulatuta ebaluatu. Fabrika ebaluatu behar duzu. Praktikoki, horrek lau galdera esan nahi ditu:
Zure moldeak mozten dituzu, eta zure maskorrak moldatzen dituzu?
Materiala %100 birjina al da?
Zein estandar da onarpena, eta zure enpresaren izenean dago ziurtagiria?
COP probak exekutatzen dituzu, eta zenbat aldiz egiten dituzu kraskadura probak produkzio unitateak?
Bederatzi fasetan: laginaren berrespena, produktuaren garapena, moldeen fabrikazioa, oskola moldatzea, oihal-estalkiaren ekoizpena, muntaia, kalitatearen ikuskapena, ontziratu gabeko ekoizpenaren onespena eta paketatzea. Moldeak egitea eta probatzea dira segurtasunari gehien eragiten dioten faseak.
Zerez eginda daude autoko eserlekuen maskorrak?
Normalean, erresistentzia handiko plastikoa, adibidez, polipropilenoa, erresistentzia, malgutasuna eta pisu baxua duen oreka aukeratuta. Kalitatezko lantegiek % 100 birjinaren materiala erabiltzen dute birziklatu beharrean, plastiko birziklatuak inpaktuaren aurrean modu aurreikuspen txikiagoan jokatzen duelako.
Zenbat denbora behar da auto eserlekuaren eskaera fabrikatzeko?
Prototipo batek 7 eta 15 egun inguru behar ditu normalean, eta ekoizpen masiboa gordailua eta berretsitako xehetasunak 30 eta 40 lanegun inguru. Tresna berriek denbora gehitzen dute horretaz gain.
Zer dago haurrentzako auto-aulki baten barruan?
Ehunaren atzean moldatutako oskol bat dago, energia xurgatzen duen aparra, sarritan altzairuzko marko integratua, bost puntuko arnesa belarriarekin eta ainguratze-tresneria, hala nola ISOFIX konektoreak euskarri-hanka edo goiko lokarriarekin.
Nola jakin dezaket autoko eserlekuen fabrika bat benetako fabrikatzailea dela?
Galdetu ea beren moldeak mozten dituzten eta beren oskolak moldatzen dituzten, eskatu zuzeneko bideo-deia moldaketa-lerrotik, eta egiaztatu segurtasun-ziurtagiria beren enpresaren izenean ematen dela.
Zer da COP proba?
Produkzioaren adostasun-probak etengabeko egiaztatzea da lerrotik ateratzen diren eserlekuak onartutako diseinuarekin bat datozela. Mota onespenak lagin bat gainditu duela frogatzen du; COPek ekoizpena pasatzen jarraitzen duela frogatzen du.
Bewelli buruz
Ningbo Bewell Baby Products Manufacturing Co., Ltd.-k 2015etik umeentzako segurtasun-eserlekuak fabrikatzen ditu. Gure Ningbo fabrikak 10.000 m² baino gehiago ditu 100 langile baino gehiagorekin, bost putz-moldaketa eta bost injekzio-makina, barneko molde denda, josteko tailerra, muntaketa-lerroak eta kalitate-ikuskapena eta urteko 000200 eserlekuko edukiera. Modelo bakoitzak ECE R129 (i-Size) ziurtagiria du; Txinako 3C ziurtagiria eta ISO 9001 ditugu, % 100 material birjina erabiltzen dugu, ohiko COP probak egiten ditugu eta 5.000 eserlekuko 1 istripu-proba egiten dugu. OEM eta ODM programak hornitzen ditugu eta 40 herrialde baino gehiagotara esportatzen ditugu.
Iturriak
UNECE — 129. zenbakia(i-Tamaina): motako homologazioa eta Produkzioaren Adostasun baldintzak
Bewell ekoizpen-fluxua, proba-programa, fabrikako datuak eta edukiontzien karga
Erakutsitako denbora-lerroak eta kantitateak barruti tipikoak dira eta eredu, bolumen eta zehaztapenen arabera aldatzen dira. Berretsi baldintza guztiak idatziz zure hornitzailearekin.
We use cookies to offer you a better browsing experience, analyze site traffic and personalize content. By using this site, you agree to our use of cookies.
Privacy Policy